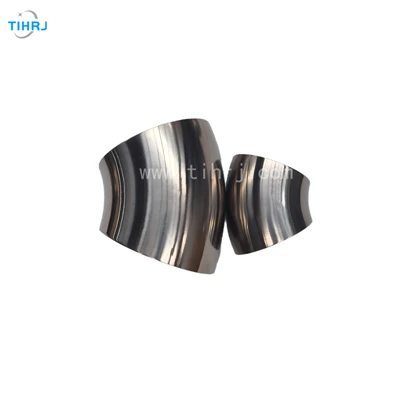
Disgrifiad Cynnyrch
|
Enw Cynnyrch |
CP1 Titaniwm Tro |
|
Diamedr y tu allan |
2.0" |
|
Trwch Wal |
1.0mm/1.2mm/1.5mm |
|
Diamedr tu mewn |
1.96" |
|
Bend Angle |
90 gradd |
|
Arwyneb |
OD caboledig |
|
Math o Ddeunydd |
CP1 Titaniwm |
Nodweddion Bend Exhaust Titaniwm
1.Extremely ysgafn
Ymwrthedd tymheredd 2.High, cryfder uchel, a gwrthsefyll cyrydiad
Pwysau cefn 3.Low, gan arwain at welliant perfformiad sylweddol
Ymddangosiad a sain 4.Distinctive
Proses Gweithgynhyrchu Titaniwm Bend
Mae'r broses weithgynhyrchu o benelinoedd gwacáu titaniwm yn heriol iawn, sy'n gofyn am offer soffistigedig a gweithrediad manwl gywir. Yn gyntaf, yn ystod y cam ffurfio, oherwydd cryfder uchel a sbringback sylweddol aloion titaniwm, mae plygu oer confensiynol yn arwain yn hawdd at ddadffurfiad hirgrwn neu gracio. Felly, mae prosesau plygu poeth neu blygu pibellau CNC fel arfer yn cael eu cyflogi, a chyflwynir nwy anadweithiol i'r bibell i atal ocsideiddio a sicrhau ansawdd y wal fewnol.
O ran weldio, defnyddir weldio TIG (weldio Nwy Anadweithiol Twngsten) yn gyffredin. Yn ystod y broses weldio, rhaid diogelu dwy ochr y wythïen weldio yn ddigonol â nwy argon i atal embrittlement a achosir gan gyswllt ag aer ar dymheredd uchel; fel arall, bydd y cryfder a'r bywyd blinder yn cael eu lleihau'n sylweddol.
Yn y cyfnod ôl-brosesu, mae angen siapio sêm weldio, glanhau, a thriniaeth arwyneb, ac weithiau mae triniaeth lleddfu straen hefyd yn cael ei berfformio. Mae'r ffilm glas -borffor ocsid a ffurfiwyd ar ôl defnydd tymheredd uchel nid yn unig yn cael effaith addurniadol ond hefyd yn adlewyrchu lefel rheoli prosesau a rheoli tymheredd.
Tagiau poblogaidd: plygu titaniwm cp1, Tsieina cp1 titaniwm tro gweithgynhyrchwyr, cyflenwyr, ffatri